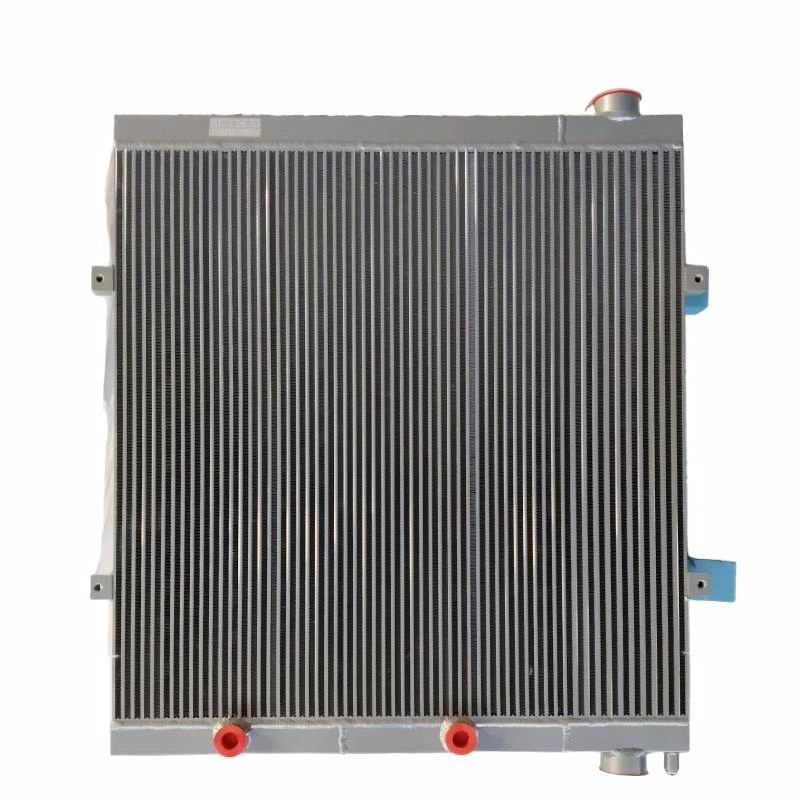
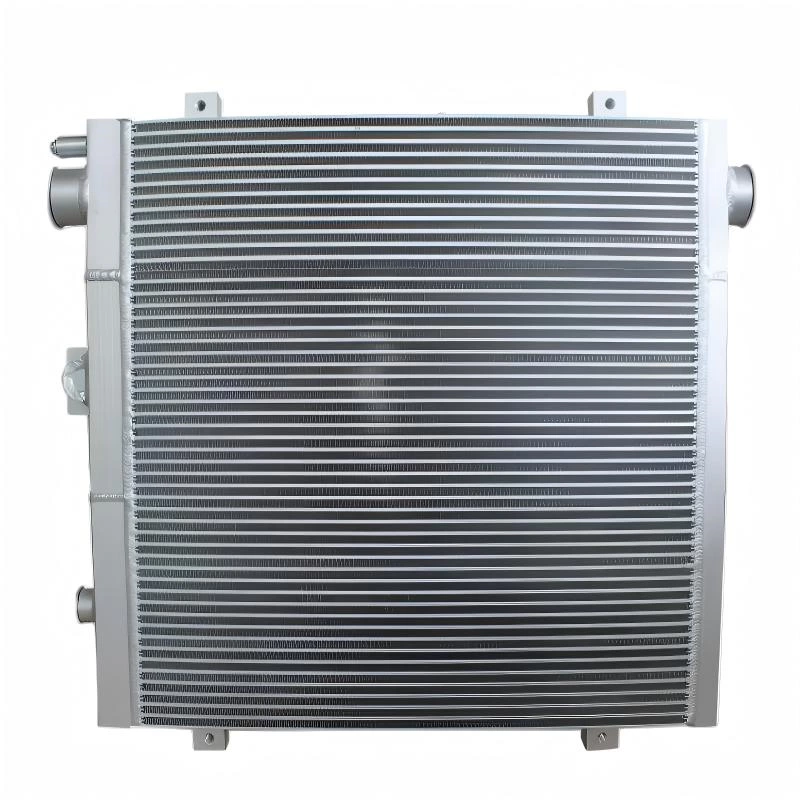
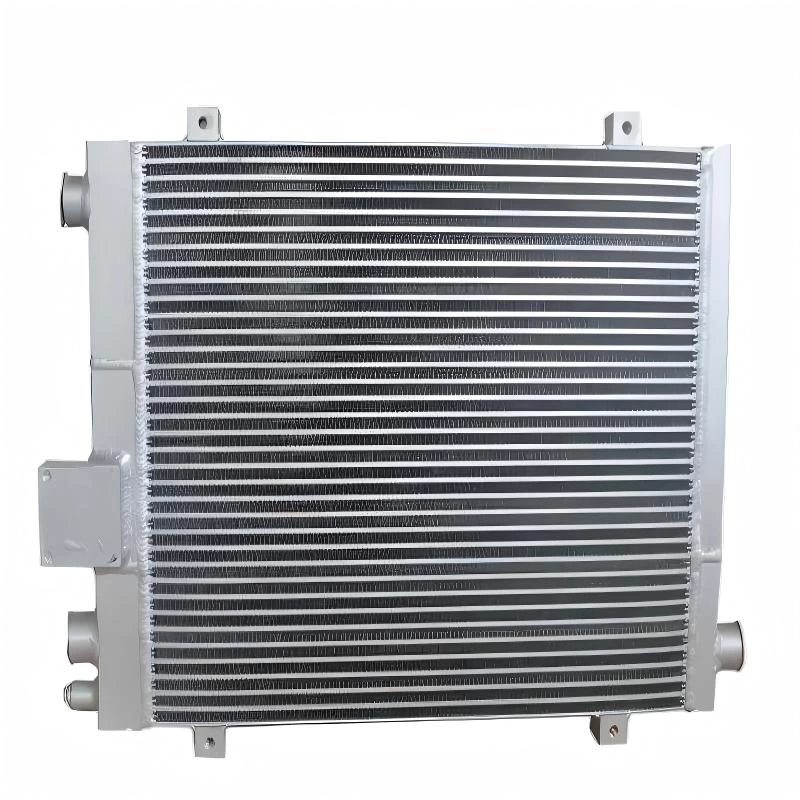
প্রতিস্থাপনের জন্য রেডিয়েটর কোর কীভাবে পরিমাপ করবেন
পুরানো, ক্ষতিগ্রস্ত বা উৎপাদন বন্ধ হয়ে যাওয়া রেডিয়েটর কোর প্রতিস্থাপন করার সময় এর সঠিক পরিমাপ অপরিহার্য। শুধুমাত্র রেডিয়েটরের সামগ্রিক আকার পরিমাপ করলে সহজেই ভুল পণ্য অর্ডার করার সম্ভাবনা থাকে, কারণ রেডিয়েটর কোর হলো সম্পূর্ণ রেডিয়েটর অ্যাসেম্বলির একটি অংশ মাত্র।
প্রতিস্থাপনযোগ্য রেডিয়েটর কোর সঠিকভাবে মেলানোর জন্য, এর প্রধান মাপগুলোর মধ্যে সাধারণত কোরের উচ্চতা, প্রস্থ এবং পুরুত্ব অন্তর্ভুক্ত থাকে। এই মাপগুলো ট্যাঙ্ক, মাউন্টিং ব্র্যাকেট, সাইড ফ্রেম বা অন্যান্য বাহ্যিক উপাদান বাদ দিয়ে শুধুমাত্র তাপ বিনিময় অংশটি থেকেই নেওয়া উচিত।
শুধুমাত্র মাপজোখই সবসময় যথেষ্ট নাও হতে পারে। একটি প্রতিস্থাপন কোর সঠিকভাবে খাপ খাবে এবং কাজ করবে কিনা, তা নিশ্চিত করতে টিউবের বিন্যাস, ফিনের গঠন, হেডারের নকশা, OE নম্বর, যন্ত্রপাতির মডেল এবং বিদ্যমান নমুনাও সাহায্য করতে পারে।
এই নির্দেশিকায় ব্যাখ্যা করা হয়েছে কীভাবে একটি রেডিয়েটর কোর পরিমাপ করতে হয় , কোন মাত্রাগুলো সবচেয়ে গুরুত্বপূর্ণ, পরিমাপ থেকে কী বাদ দেওয়া উচিত এবং একটি উপযুক্ত প্রতিস্থাপন কোর মেলানোর জন্য চূড়ান্ত মাত্রাগুলো কীভাবে ব্যবহার করতে হয়।
একটি রেডিয়েটর কোরের জন্য কী কী পরিমাপ প্রয়োজন?
রেডিয়েটর কোরের তিনটি মৌলিক মাত্রা হলো উচ্চতা, প্রস্থ এবং পুরুত্ব। এই তিনটি মাত্রা একত্রে তাপ বিনিময় অংশের আকার নির্ধারণ করে এবং একটি প্রতিস্থাপনযোগ্য কোর শনাক্ত বা তৈরি করার প্রাথমিক ভিত্তি প্রদান করে।
| মাপা | এটি কী বোঝায় |
|---|---|
| কোর উচ্চতা | হেডারগুলির মধ্যে কুল্যান্ট প্রবাহের দিকে পরিমাপ করা মাত্রা |
| কোর প্রস্থ | ফিনযুক্ত তাপ বিনিময় এলাকার আড়াআড়ি মাত্রা |
| কোর বেধ | রেডিয়েটর কোরের সামনের থেকে পিছনের গভীরতা |
এই পরিমাপগুলো সম্পূর্ণ রেডিয়েটরের পরিবর্তে সরাসরি কোর থেকে নেওয়া উচিত। ট্যাঙ্ক, ব্র্যাকেট, মাউন্টিং প্লেট বা অন্যান্য কাঠামোগত উপাদান অন্তর্ভুক্ত করলে মাপ ভুল হতে পারে এবং প্রতিস্থাপনের জন্য সঠিক যন্ত্রাংশ মেলানো আরও কঠিন হয়ে পড়ে।
পুরোনো বা মেরামত করা রেডিয়েটরের ক্ষেত্রে, সম্ভব হলে পরিমাপ করা মাপগুলোকে OE নম্বর, টেকনিক্যাল ড্রয়িং বা বিদ্যমান পণ্যের নমুনার সাথে তুলনা করাও উপকারী। এটি নিশ্চিত করতে সাহায্য করে যে পূর্ববর্তী মেরামত বা বিকৃতির কারণে রেডিয়েটরের মূল মাপের কোনো পরিবর্তন হয়নি।
রেডিয়েটর কোরের উচ্চতা কীভাবে পরিমাপ করবেন
রেডিয়েটর কোরের উচ্চতা পুরো রেডিয়েটর অ্যাসেম্বলি জুড়ে নয়, বরং কোরের সক্রিয় তাপ বিনিময় অংশ জুড়ে পরিমাপ করা উচিত। পরিমাপের সঠিক দিকটি রেডিয়েটরের ডিজাইনের উপর নির্ভর করে, তাই মাত্রাটি লিপিবদ্ধ করার আগে কোরের মধ্য দিয়ে কুল্যান্ট কীভাবে প্রবাহিত হয় তা শনাক্ত করা গুরুত্বপূর্ণ।
ডাউনফ্লো রেডিয়েটরের ক্ষেত্রে, কোরের উচ্চতা সাধারণত উপরের এবং নিচের হেডার অংশের মধ্যে উল্লম্বভাবে পরিমাপ করা হয়। ক্রসফ্লো রেডিয়েটরের ক্ষেত্রে, সংশ্লিষ্ট পরিমাপটি পাশের হেডারগুলোর মধ্যে আনুভূমিকভাবে হতে পারে।

মাপ নেওয়ার সময়, ফিনযুক্ত কোর অংশের কিনারায় টেপ বা রুলারটি রেখে সক্রিয় কোর এলাকার বিপরীত কিনারা পর্যন্ত মাপুন। ট্যাঙ্ক, মাউন্টিং ব্র্যাকেট, সাইড প্লেট বা অন্যান্য বাহ্যিক উপাদান অন্তর্ভুক্ত করবেন না।
- শুধুমাত্র সক্রিয় রেডিয়েটর কোর অংশটি পরিমাপ করুন
- উপরের বা নীচের ট্যাঙ্ক অন্তর্ভুক্ত করবেন না
- মাউন্টিং ব্র্যাকেট বা বাহ্যিক ফ্রেম অন্তর্ভুক্ত করবেন না।
- কোরের উচ্চতা কোন মাত্রা তা নির্ধারণ করার আগে কুল্যান্ট প্রবাহের দিক পরীক্ষা করুন।
রেডিয়েটরটি পুরোনো, ক্ষতিগ্রস্ত বা পূর্বে মেরামত করা হয়ে থাকলে, সম্ভব হলে একাধিক বিন্দু থেকে পরিমাপ নিন। বাঁকা হেডার, বিকৃত ফ্রেম বা পূর্ববর্তী পরিবর্তনগুলো মূল কোরের দৃশ্যমান আকারকে প্রভাবিত করতে পারে।
কোরের সঠিক উচ্চতা গুরুত্বপূর্ণ, কারণ মাত্রাগত সামান্য অমিলও রেডিয়েটর ট্যাঙ্ক বা হেডারের মধ্যে প্রতিস্থাপন করা কোরটি কীভাবে বসবে তা প্রভাবিত করতে পারে।
রেডিয়েটর কোরের প্রস্থ কীভাবে পরিমাপ করবেন
রেডিয়েটর কোরের প্রস্থ, কোরের উচ্চতার সাথে লম্বভাবে ফিনযুক্ত তাপ বিনিময় এলাকার উপর দিয়ে পরিমাপ করা হয়। এই পরিমাপে শুধুমাত্র ব্যবহারযোগ্য কোরের পৃষ্ঠতল অন্তর্ভুক্ত থাকবে এবং এর চারপাশের রেডিয়েটর কাঠামো অন্তর্ভুক্ত হবে না।
সক্রিয় ফিন এলাকার এক প্রান্ত থেকে শুরু করে সরাসরি বিপরীত প্রান্ত পর্যন্ত মাপুন। সাইড ফ্রেম, মাউন্টিং ট্যাব, ব্র্যাকেট এবং ট্যাঙ্ক পরিমাপের বাইরে রাখতে হবে।
প্রতিস্থাপনযোগ্য রেডিয়েটর কোর মেলানোর সময়, উচ্চতা এবং পুরুত্বের সাথে এর প্রস্থও নিশ্চিত করা উচিত। সঠিক উচ্চতা কিন্তু ভুল প্রস্থের একটি কোর মূল রেডিয়েটর ট্যাঙ্ক, ফ্রেম বা মাউন্টিং কাঠামোর সাথে সঠিকভাবে সংযুক্ত নাও হতে পারে।
আরও নির্ভুলতার জন্য, অর্ডার করার আগে পরিমাপটি মিলিমিটারে রেকর্ড করুন এবং উপলব্ধ যেকোনো OE তথ্য, ড্রয়িং বা বিদ্যমান পণ্যের স্পেসিফিকেশনের সাথে তুলনা করুন।
রেডিয়েটর কোরের পুরুত্ব কীভাবে পরিমাপ করবেন
রেডিয়েটর কোরের পুরুত্ব হলো কোরটির সামনের দিক থেকে পেছনের দিকের গভীরতা। ট্যাঙ্ক, ব্র্যাকেট, মাউন্টিং প্লেট বা অন্যান্য পার্শ্ববর্তী উপাদান অন্তর্ভুক্ত না করে, শুধুমাত্র তাপ বিনিময় অংশটির প্রস্থ বরাবর এটি পরিমাপ করা উচিত।
কোরের পাশ বরাবর মাপার যন্ত্রটি রাখুন এবং ফিনযুক্ত অংশের সামনের পৃষ্ঠ থেকে পিছনের পৃষ্ঠ পর্যন্ত দূরত্বটি লিখে রাখুন। যদি কোরটি ক্ষতিগ্রস্ত বা সংকুচিত হয়ে থাকে, তবে প্রতিস্থাপনের জন্য মাপ মেলানোর আগে কয়েকটি বিন্দুতে মেপে ফলাফলগুলো তুলনা করুন।

বেধ বিশেষভাবে গুরুত্বপূর্ণ, কারণ এটি শুধু বাহ্যিক সামঞ্জস্যকেই প্রভাবিত করে না। এটি বায়ুপ্রবাহের প্রতিরোধ, তাপ স্থানান্তর ক্ষেত্রফল এবং ফ্যান, শ্রাউড, ফ্রেম বা কাছাকাছি উপাদানগুলোর চারপাশের ফাঁকা জায়গাকেও প্রভাবিত করতে পারে।
- শুধুমাত্র রেডিয়েটর কোরের গভীরতা পরিমাপ করুন
- ট্যাঙ্ক, ফ্রেম এবং মাউন্টিং হার্ডওয়্যার বাদ দিন।
- পুরানো কোরটি বাঁকা বা ক্ষতিগ্রস্ত কিনা তা কয়েকটি পয়েন্টে পরীক্ষা করুন।
- ভিন্ন পুরুত্ব বেছে নেওয়ার আগে উপলব্ধ স্থান নিশ্চিত করুন।
একটি মোটা রেডিয়েটর কোরকে স্বয়ংক্রিয়ভাবে একটি উন্নততর প্রতিস্থাপন হিসেবে বিবেচনা করা উচিত নয়। যদি মূল কুলিং সিস্টেমটি একটি নির্দিষ্ট কোরের গভীরতাকে কেন্দ্র করে ডিজাইন করা হয়ে থাকে, তবে নতুন কোরটি দেখতে মানানসই মনে হলেও এর পুরুত্ব বৃদ্ধি করলে স্থাপন বা বায়ুপ্রবাহের সমস্যা তৈরি হতে পারে।
ক্রসফ্লো বনাম ডাউনফ্লো রেডিয়েটর কোর পরিমাপ
রেডিয়েটরের নকশা কোরের উচ্চতা এবং প্রস্থকে কীভাবে ব্যাখ্যা করা উচিত তা নির্ধারণ করে। মূল পার্থক্যটি হলো কোরের মধ্য দিয়ে কুল্যান্টের চলাচলের দিক।
| রেডিয়েটারের ধরন | সাধারণ শীতল প্রবাহ | পরিমাপ বিবেচনা |
|---|---|---|
| ডাউনফ্লো রেডিয়েটর | উপর থেকে নিচে | কোরের উচ্চতা সাধারণত উপরের এবং নীচের হেডারগুলির মধ্যে উল্লম্ব দিক অনুসরণ করে। |
| ক্রসফ্লো রেডিয়েটর | পাশাপাশি | সাইড হেডারগুলির মধ্যে কোরের উচ্চতা অনুভূমিক প্রবাহের দিক অনুসরণ করতে পারে। |
এই পার্থক্যটি গুরুত্বপূর্ণ, কারণ দৃশ্যত লম্বা মাত্রাটিই সবসময় কোর উচ্চতা হিসেবে ব্যবহৃত হয় না। হেডারের অবস্থান এবং কুল্যান্ট প্রবাহের দিক শনাক্ত করা গেলে উচ্চতা ও প্রস্থ ভুলভাবে লিপিবদ্ধ হওয়া প্রতিরোধ করা যায়।
রেডিয়েটর কোর সরবরাহকারীকে পরিমাপ পাঠানোর আগে, রেডিয়েটরটি ক্রসফ্লো নাকি ডাউনফ্লো তা উল্লেখ করা এবং এর সম্পূর্ণ দিকবিন্যাস দেখিয়ে ছবি সরবরাহ করা সহায়ক। কোনো প্রতিস্থাপন পণ্যের সাথে কোরের স্পেসিফিকেশন মিলিয়ে দেখার সময় এটি অতিরিক্ত প্রাসঙ্গিকতা প্রদান করে।
রেডিয়েটর কোরের পরিমাপে কী কী অন্তর্ভুক্ত করা উচিত নয়?
রেডিয়েটর কোরের মাপ ভুল হওয়ার অন্যতম প্রধান কারণ হলো শুধু কোরটির পরিবর্তে সম্পূর্ণ রেডিয়েটরটির মাপ নেওয়া। প্রতিস্থাপনযোগ্য কোরটি হিট এক্সচেঞ্জ সেকশনের সাথে মেলানো উচিত, তাই সাধারণত কোরের মাপ থেকে বাইরের ট্যাঙ্ক, ব্র্যাকেট, ফ্রেম এবং মাউন্টিং হার্ডওয়্যার বাদ দেওয়া উচিত।
পরিমাপ করার আগে, সক্রিয় ফিনযুক্ত এলাকা এবং হেডারের সীমানা চিহ্নিত করুন। এগুলোই সেই অংশ নির্ধারণ করে যা কোরের উচ্চতা, প্রস্থ এবং পুরুত্ব পরিমাপের জন্য ব্যবহার করা উচিত।
| উপাদান | মূল পরিমাপে অন্তর্ভুক্ত করবেন? |
|---|---|
| ফিনযুক্ত তাপ বিনিময় এলাকা | হাঁ |
| কোর হেডার | নিশ্চিতকৃত মাত্রা এবং সরবরাহকারীর নির্দিষ্টকরণের উপর নির্ভর করে। |
| উপরের / নিচের ট্যাঙ্ক | না |
| সাইড ট্যাঙ্ক | না |
| মাউন্টিং বন্ধনী | না |
| পাশের ফ্রেম বা সাপোর্ট প্লেট | না |
| ফ্যান শ্রাউড | না |
কোনো পরিমাপ কোথা থেকে শুরু বা শেষ হবে, তা নিয়ে কোনো অনিশ্চয়তা থাকলে, রেডিয়েটরের স্পষ্ট ছবি সঠিক নির্দেশক বিন্দুগুলো নিশ্চিত করতে সাহায্য করতে পারে। এটি বিশেষত অস্বাভাবিক রেডিয়েটর কাঠামো, পুরোনো সরঞ্জাম, বা পূর্বে মেরামত করা হয়েছে এমন কোরের ক্ষেত্রে বিশেষভাবে উপযোগী।
প্রতিস্থাপন কোর অর্ডার করার আগে রেকর্ড করার জন্য অন্যান্য বিবরণ
উচ্চতা, প্রস্থ এবং পুরুত্ব হলো মৌলিক মাত্রা, কিন্তু এগুলো দিয়ে একটি রেডিয়েটর কোরের সম্পূর্ণ পরিচয় পাওয়া যায় না। একই বাহ্যিক আকারের দুটি কোরের মধ্যেও টিউবের বিন্যাস, ফিনের নকশা, হেডারের কাঠামো বা সংযোগের বিবরণে পার্থক্য থাকতে পারে।
টিউব বিন্যাস
সম্ভব হলে টিউবগুলোর সংখ্যা, ব্যবধান এবং সাধারণ বিন্যাস লিপিবদ্ধ করুন। টিউবের বিন্যাস কুল্যান্টের প্রবাহকে প্রভাবিত করে এবং মূল কোরের সাথে মেলানোর ক্ষেত্রে এটি একটি গুরুত্বপূর্ণ নির্দেশক হতে পারে।
ফিন কাঠামো
ফিনের ঘনত্ব ও ব্যবধান তাপ স্থানান্তর এবং বায়ুপ্রবাহ প্রতিরোধ উভয়কেই প্রভাবিত করে। ধূলিময় বা আবর্জনাপূর্ণ পরিবেশে পরিচালিত যন্ত্রপাতির ক্ষেত্রে, প্রতিস্থাপন ফিন নির্বাচন করার সময় মূল ফিনের কাঠামোটি একটি কার্যকর নির্দেশিকা প্রদান করতে পারে।
হেডার এবং সংযোগের বিবরণ
হেডারের মাপ, সংযোগের অবস্থান এবং কোর ও ট্যাঙ্কগুলোর মধ্যকার সম্পর্কও নথিভুক্ত করা উচিত। এই বিবরণগুলোর ওপর নির্ভর করে যে, প্রতিস্থাপন করা কোরটি বিদ্যমান রেডিয়েটরের যন্ত্রাংশগুলোর সাথে সঠিকভাবে জোড়া লাগানো যাবে কি না।
- সরঞ্জাম বা যানবাহন মডেল
- OE বা পার্ট নম্বর
- কোরের উচ্চতা, প্রস্থ এবং পুরুত্ব
- টিউব বিন্যাস
- ফিন কাঠামো
- হেডারের মাত্রা
- সংযোগ অবস্থান
- সম্পূর্ণ রেডিয়েটর এবং কোরের স্পষ্ট ছবি
এই বিবরণগুলো একসাথে লিপিবদ্ধ করলে এটা নিশ্চিত করা সহজ হয় যে, একটি সাধারণ প্রতিস্থাপনযোগ্য রেডিয়েটর কোর পাওয়া যাবে কিনা, নাকি মাপ, নকশা বা নমুনার ভিত্তিতে একটি বিশেষ কোর তৈরি করতে হবে।
রেডিয়েটর কোর পরিমাপের সাধারণ ভুলগুলি
প্রতিস্থাপনযোগ্য রেডিয়েটর কোর মেলানোর জন্য সঠিক পরিমাপ অপরিহার্য, কিন্তু কয়েকটি সাধারণ ভুলের কারণে মাপ ভুল হতে পারে। বেশিরভাগ সমস্যা তখনই হয় যখন শুধু কোরের পরিবর্তে সম্পূর্ণ রেডিয়েটরটি পরিমাপ করা হয়, অথবা যখন ক্ষতিগ্রস্ত যন্ত্রাংশকেই একমাত্র নির্দেশক হিসেবে ব্যবহার করা হয়।
যেকোনো পরিমাপ লিপিবদ্ধ করার আগে, নিশ্চিত করুন যে পরিমাপের স্থানগুলো স্পষ্টভাবে চিহ্নিত করা আছে এবং রেডিয়েটরটি সঠিকভাবে স্থাপন করা হয়েছে।
সম্পূর্ণ রেডিয়েটর অ্যাসেম্বলি পরিমাপ করা
রেডিয়েটরের সামগ্রিক মাপের মধ্যে ট্যাঙ্ক, মাউন্টিং ব্র্যাকেট, সাইড ফ্রেম এবং কোরের বাইরের অন্যান্য উপাদান অন্তর্ভুক্ত থাকে। এই মাপ ব্যবহার করলে প্রতিস্থাপিত কোরটি অতিরিক্ত বড় হতে পারে অথবা মূল রেডিয়েটরের কাঠামোর সাথে সামঞ্জস্যপূর্ণ নাও হতে পারে।
অতএব, উচ্চতা, প্রস্থ এবং পুরুত্ব সম্পূর্ণ রেডিয়েটরের বাইরের প্রান্তগুলো থেকে না নিয়ে, তাপ বিনিময় অংশ থেকে নেওয়া উচিত।
বিভ্রান্তিকর কোর উচ্চতা এবং প্রস্থ
রেডিয়েটরের অভিমুখ বিবেচনা না করা হলে কোরের উচ্চতা এবং প্রস্থ ভুলভাবে রেকর্ড করা হতে পারে। এটি বিশেষ করে ক্রসফ্লো রেডিয়েটরের ক্ষেত্রে বেশি ঘটে, যেখানে কুল্যান্ট পাশের হেডারগুলোর মধ্যে দিয়ে আনুভূমিকভাবে চলাচল করে।
পরিমাপ করার আগে হেডারের অবস্থান এবং কুল্যান্ট প্রবাহের দিক পরীক্ষা করে নিলে এই মাপগুলো উল্টে যাওয়া এড়ানো যেতে পারে।
কোরের পুরুত্ব উপেক্ষা করা
কিছু ক্রেতা প্রতিস্থাপন কোরের অনুরোধ করার সময় কেবল উচ্চতা এবং প্রস্থ উল্লেখ করেন। তবে, পুরুত্বও সমান গুরুত্বপূর্ণ, কারণ এটি স্থাপনের জন্য প্রয়োজনীয় স্থান, বায়ুপ্রবাহ এবং কোর ও রেডিয়েটরের চারপাশের উপাদানগুলোর মধ্যকার ভৌত সম্পর্ককে প্রভাবিত করে।
সর্বদা তিনটি মৌলিক মাত্রা রেকর্ড করুন:
- কোর উচ্চতা
- কোর প্রস্থ
- কোরের পুরুত্ব
ক্ষতিগ্রস্ত বা বিকৃত কোর পরিমাপ করা
একটি পুরোনো রেডিয়েটর কোর বাঁকা, সংকুচিত, ক্ষয়প্রাপ্ত বা পূর্বে মেরামত করা থাকতে পারে। শুধুমাত্র একটি ক্ষতিগ্রস্ত এলাকা থেকে নেওয়া পরিমাপ মূল স্পেসিফিকেশনের প্রতিনিধিত্ব নাও করতে পারে।
সম্ভব হলে, কোরটির বিভিন্ন বিন্দুতে পরিমাপ নিন এবং ফলাফলগুলো OE নম্বর, টেকনিক্যাল ড্রয়িং, রেডিয়েটর ফ্রেম বা অক্ষত অংশের সাথে তুলনা করুন।
গোলাকার বা আনুমানিক মাত্রা ব্যবহার করে
প্রাথমিক শনাক্তকরণের জন্য আনুমানিক পরিমাপ যথেষ্ট হতে পারে, কিন্তু চূড়ান্ত উৎপাদন নিশ্চিতকরণের জন্য এগুলো ব্যবহার করা উচিত নয়। সামান্য পার্থক্য হেডার অ্যালাইনমেন্ট, ট্যাঙ্ক অ্যাসেম্বলি এবং ফিটমেন্টকে প্রভাবিত করতে পারে।
পরিমাপগুলো যথাসম্ভব নির্ভুলভাবে, বিশেষত মিলিমিটারে, লিপিবদ্ধ করুন এবং প্রতিটি পরিমাপ কোথায় নেওয়া হয়েছে তা স্পষ্টভাবে উল্লেখ করুন।
| পরিমাপের ভুল | সম্ভাব্য ফলাফল |
|---|---|
| ট্যাঙ্ক বা বন্ধনী সহ | ভুল সামগ্রিক কোর আকার |
| উচ্চতা এবং প্রস্থ বিপরীত করা | ভুল প্রতিস্থাপন স্পেসিফিকেশন |
| পুরুত্ব উপেক্ষা করা | ফিটমেন্ট বা বায়ুপ্রবাহের সমস্যা |
| শুধুমাত্র একটি ক্ষতিগ্রস্ত এলাকা পরিমাপ করা | ভুল আসল মাত্রা |
| আনুমানিক পরিমাপ ব্যবহার করে | সমাবেশ এবং সামঞ্জস্যের সমস্যা |
আপনার পরিমাপ ব্যবহার করে কীভাবে একটি প্রতিস্থাপন রেডিয়েটর কোর মেলাবেন
একবার রেডিয়েটর কোরের উচ্চতা, প্রস্থ এবং পুরুত্ব নিশ্চিত হয়ে গেলে, এই মাপগুলো প্রতিস্থাপনের জন্য প্রাথমিক ভিত্তি হিসেবে ব্যবহার করা যেতে পারে। তবে, সম্ভব হলে মাপগুলোর সাথে পণ্য এবং প্রয়োগ সম্পর্কিত তথ্যও মিলিয়ে দেখা উচিত।
বিদ্যমান কোনো স্ট্যান্ডার্ড রেডিয়েটরের ক্ষেত্রে, পরিমাপকৃত আকারটি যন্ত্রের মডেল এবং OE নম্বরের সাথে মিলিয়ে দেখা যেতে পারে। যদি এর মাপ এবং কাঠামোগত বিবরণ কোনো উপলব্ধ স্পেসিফিকেশনের সাথে মিলে যায়, তবে একটি স্ট্যান্ডার্ড প্রতিস্থাপন কোর উপযুক্ত হতে পারে।
যখন কোনো OE নম্বর পাওয়া যায় না, তখন সঠিক কোরটি শনাক্ত বা তৈরি করার জন্য পরিমাপের সাথে ছবি, টিউব ও ফিনের বিবরণ, হেডারের মাপ এবং একটি বিদ্যমান নমুনাকে একত্রিত করা যেতে পারে।

একটি বাস্তবসম্মত মিলকরণ প্রক্রিয়া হলো:
- কোরের উচ্চতা, প্রস্থ এবং পুরুত্ব রেকর্ড করুন।
- রেডিয়েটরটি ক্রসফ্লো নাকি ডাউনফ্লো তা নিশ্চিত করুন।
- যন্ত্রপাতির মডেল এবং OE নম্বর (যদি থাকে) লিখে রাখুন।
- সম্পূর্ণ রেডিয়েটর এবং কোর কাঠামোর ছবি তুলুন।
- টিউব, ফিন, হেডার এবং সংযোগের বিবরণ পরীক্ষা করুন।
- উপলব্ধ প্রতিস্থাপন স্পেসিফিকেশনের সাথে তথ্যটি তুলনা করুন।
- যখন কোনো স্ট্যান্ডার্ড কোর মেলানো যায় না, তখন ড্রয়িং বা নমুনা ব্যবহার করুন।
পুরোনো, উৎপাদন বন্ধ হয়ে যাওয়া বা অ-মানসম্মত রেডিয়েটরের ক্ষেত্রে, সঠিক পরিমাপ কাস্টম কোর তৈরির ভিত্তিও প্রদান করতে পারে। এইসব ক্ষেত্রে, একজন অভিজ্ঞ রেডিয়েটর কোর সরবরাহকারীর সাথে কাজ করলে এটি নির্ধারণ করা সহজ হয় যে বিদ্যমান কোনো কোরের সাথে মিল রাখা সম্ভব হবে, নাকি নতুন কোনো স্পেসিফিকেশন তৈরি করতে হবে।
উপসংহার
রেডিয়েটর কোর সঠিকভাবে পরিমাপ করার পদ্ধতি জানা থাকলে , প্রতিস্থাপনের জন্য উপযুক্ত যন্ত্রাংশ খুঁজে বের করা অনেক বেশি নির্ভরযোগ্য হয়ে ওঠে। উচ্চতা, প্রস্থ এবং পুরুত্ব সর্বদা কোরটি থেকেই পরিমাপ করা উচিত এবং ট্যাঙ্ক, ব্র্যাকেট ও রেডিয়েটরের অন্যান্য বাহ্যিক অংশগুলো এর বাইরে রাখতে হবে।
টিউব কনফিগারেশন, ফিন স্ট্রাকচার, হেডার ডিজাইন, ইকুইপমেন্ট মডেল এবং OE তথ্যের সাথে ডাইমেনশনগুলোও বিবেচনা করা উচিত। যখন মূল স্পেসিফিকেশন পাওয়া যায় না, তখন সঠিক কোর শনাক্ত করার জন্য ছবি, ড্রয়িং বা বিদ্যমান কোনো নমুনা অতিরিক্ত রেফারেন্স হিসেবে কাজ করতে পারে।
যদি কোনো স্ট্যান্ডার্ড পণ্য মূল রেডিয়েটরের সাথে না মেলে, তবে একজন অভিজ্ঞ রেডিয়েটর কোর সরবরাহকারী নিশ্চিত মাপ, ড্রয়িং, OE তথ্য বা নমুনা ব্যবহার করে একটি উপযুক্ত প্রতিস্থাপন বা কাস্টম অ্যালুমিনিয়াম রেডিয়েটর কোর সমাধানের মূল্যায়ন করতে পারেন।